Hvad gør plastsprøjtestøbning til en fremstillingsmetode, der ændrer sig i dag?
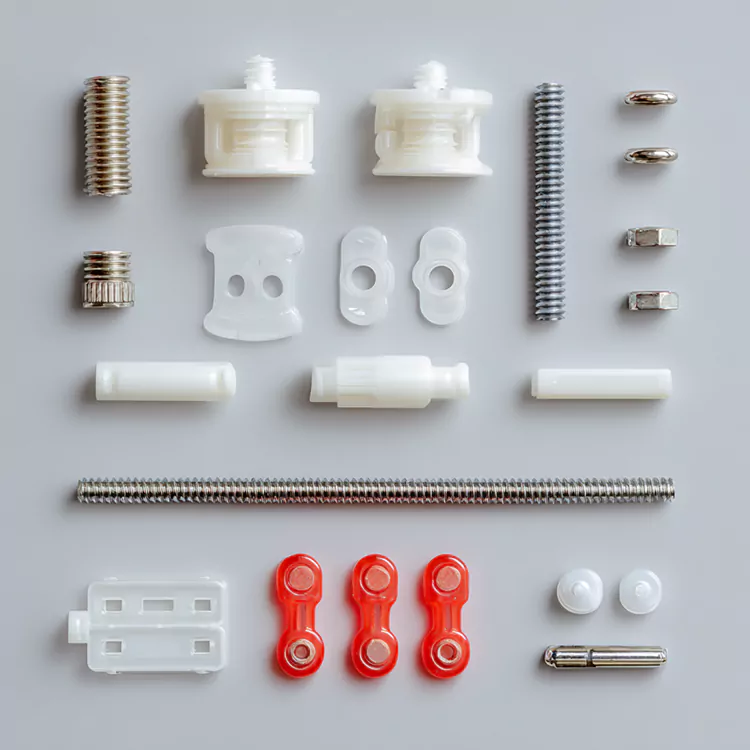
Sprøjtestøbning af plaster en af de mest udbredte fremstillingsprocesser til fremstilling af højpræcisionsplastikkomponenter på tværs af industrier som bilindustrien, medicin, forbrugerelektronik, husholdningsapparater, rumfart og emballage.
Den kraft, der bruges til at holde formen lukket under injektion
Ydeevnen og pålideligheden af plastsprøjtestøbning afhænger i høj grad af tekniske parametre såsom klemkraft, skudstørrelse, tolerancer, formstruktur, materialevalg og overfladefinish.
Vigtige parametre for plastsprøjtestøbning
| Parameter | Beskrivelse | Typisk rækkevidde/specifikation |
|---|---|---|
| Klemkraft | Den kraft, der bruges til at holde formen lukket under injektion | 50–3000 tons afhængig af delstørrelse |
| Skudstørrelse / injektionskapacitet | Volumen af materiale sprøjtet ind i formen pr. cyklus | 3g – >2000g |
| Støbematerialer | Termoplast, hærdeplast, konstruerede polymerer | ABS, PC, PP, PE, PBT, PVC, PA66+GF, TPU, PMMA osv. |
| Tolerance evne | Målnøjagtighed opnåelig i støbte dele | ±0,01–0,05 mm afhængig af delens geometri |
| Antal hulrum af skimmelsvampe | Antal støbte dele pr. cyklus | Enkelt- eller multi-hulrum (2-128+) |
| Overfladefinishniveau | Tekstur eller polering påført støbestål | SPI A0–A3 spejlfinish, EDM-teksturer, VDI-kvaliteter osv. |
| Cyklus tid | Påkrævet tid pr. støbecyklus | 3–60 sekunder afhængig af delens kompleksitet |
| Formmateriale | Stål brugt til formværktøjet | S136, H13, NAK80, P20, SKD61, 718H |
| Produktets vægtykkelse | Strukturelle krav, der påvirker flow | 0,4 mm – 5 mm |
| Mulighed for delstørrelse | Minimum til maksimum deldimensioner | Mikrostøbt til store industrihuse |
Disse parametre bestemmer, hvor effektivt produkter kan fremstilles, hvor længe forme holder, og hvor stabile de endelige dele forbliver over tid.
Hvorfor leverer plastsprøjtestøbning overlegen produktionsværdi?
Plastsprøjtestøbning giver flere tekniske fordele, hvilket gør det til det foretrukne valg til masseproduktion og for industrier, der kræver nøjagtighed, holdbarhed og gentagelighed i produktionen.
Hvorfor tilbyder plastsprøjtestøbning enestående produktionseffektivitet?
Denne metode understøtter ekstremt hurtige cyklustider og gør det muligt at producere flere dele samtidigt gennem forme med flere hulrum.
Hvorfor er materiale alsidighed en vigtig fordel?
Plastsprøjtestøbning understøtter en bred vifte af plastik, fra råvareharpikser til højtydende ingeniørmaterialer.
Hvorfor giver sprøjtestøbning høj dimensionsnøjagtighed?
Formhulrummet fungerer som en præcis, stabil skabelon.
Hvorfor er det ideelt til komplekse geometrier?
Sprøjtestøbning producerer former, der er umulige eller dyre at opnå gennem bearbejdning, såsom tyndvæggede strukturer, snap-fit samlinger, indviklede gitter, gevind og indvendige konfigurationer.
Hvorfor er det omkostningseffektivt for masseproduktion?
Selvom formværktøj kræver en indledende investering, falder prisen pr. enhed dramatisk med volumen.
Hvordan fungerer plastsprøjtestøbning fra design til produktion?
At forstå hele arbejdsgangen hjælper med at tydeliggøre, hvordan producenter sikrer præcision og ensartethed i hver produktionskørsel.
Hvordan påvirker designfasen slutproduktets kvalitet?
Ingeniører evaluerer den påtænkte anvendelse, mekaniske krav, materialeflowadfærd, krympningsegenskaber og potentielle spændingspunkter.
Hvordan fremstilles og forberedes forme?
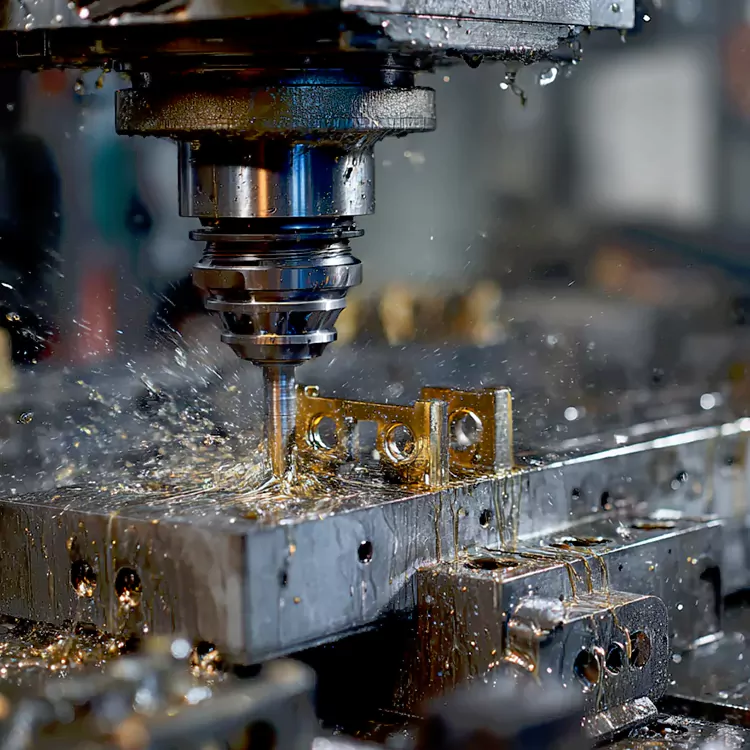
Formfremstilling bruger CNC-bearbejdning, EDM, polering og varmebehandlingsprocesser.
Hvordan udfører støbemaskinen produktionen?
Støbemaskinen opvarmer plastharpiksen, indtil den er smeltet, sprøjter den ind i formhulrummet under kontrolleret tryk og anvender klemkraft for at forhindre flash.
Hvordan udføres kvalitetskontrol?
Dimensionsinspektioner, mekanisk test, overfladefinishevaluering og funktionskontrol sikrer, at delene opfylder kundens specifikationer.
Fremtidsudsigt: Hvilke tendenser vil forme udviklingen af plastsprøjtestøbning?
Efterhånden som industrier skifter mod intelligent fremstilling og bæredygtig produktion, udvikler plastsprøjtestøbning sig hurtigt.
Smart Manufacturing og Automation
Robotteknologi, AI-assisteret overvågning og lukket sløjfe-processtyring reducerer cyklustider og forbedrer præcisionen.
Avancerede materialer til højtydende applikationer
Nye polymerkvaliteter med forbedret termisk stabilitet, elektriske egenskaber, biokompatibilitet og miljømæssig modstand udvider anvendelsesmulighederne inden for rumfart, medicinsk udstyr og vedvarende energiløsninger.
Bæredygtig og genanvendelig materialeintegration
Biobaserede harpikser, PCR-plast og energieffektive støbemaskiner understøtter globale bæredygtighedsmål.
Hybrid fremstilling
Kombination af sprøjtestøbning med additiv fremstilling muliggør hurtigere prototyping, formindsatser med optimerede kølekanaler og tilpassede dele med lavt volumen.
Højpræcisions mikrostøbning
Industrier som sundhedspleje og mikroelektronik driver efterspørgslen efter sub-millimeter komponenter, der kræver ekstremt snævre tolerancer og specialiserede mikroværktøjsteknologier.
Almindelige spørgsmål om plastsprøjtestøbning
Q1: Hvilke faktorer påvirker omkostningerne ved sprøjtestøbningsproduktion?
A1:Omkostningerne bestemmes af formens kompleksitet, delstørrelse, påkrævede tolerancer, materialevalg, overfladefinishbehov og produktionsvolumen.
Q2: Hvor lang tid tager fremstillingen af forme typisk, og hvad påvirker tidslinjen?
A2:Fremstilling af forme kræver normalt 3-8 uger afhængigt af hulrumstal, delkompleksitet, stålvalg og krav til overfladefinish.
Konklusion: Hvorfor plastsprøjtestøbning fortsætter med at drive industriel vækst
Tại sao khuôn ép nhựa mang lại hiệu quả sản xuất vượt trội?
For virksomheder, der søger stabile forsyningskæder, langsigtet produktydelse og højvolumenproduktionskapacitet, er det afgørende at vælge en pålidelig produktionspartner.Æreleverer omfattende plastsprøjtestøbningstjenester med streng kvalitetskontrol, ingeniørekspertise og avancerede produktionssystemer designet til at imødekomme globale markedsforventninger.
For projektforespørgsler, tilpasset udvikling eller teknisk rådgivning,kontakt osat udforske skræddersyede løsninger, der understøtter dit produkts succes.
Relaterede nyheder
- Hvad gør komplekse 5-aksede CNC-bearbejdningsdele til rygraden i avanceret fremstilling?
- Hvorfor højtolerance drejede dele af titan er rygraden i rumfart og medicinsk innovation?
- Hvorfor er 5-aksede CNC-bearbejdede autodele det smarte valg til komplekse bilkomponenter?
- Hvorfor er CNC-aluminiumsdrejede dele den foretrukne løsning til lette, højpræcisionskomponenter?
- Kan hurtige 3D-printede prototyper virkelig accelerere din F&U og reducere omkostningerne?
- CNC-prototype-metalkomponenter: Hvorfor er de vigtige for dit næste projekt
Efterlad mig en besked