Abstrakt
Denne artikel udforsker de tekniske principper, applikationer og designstrategier bagKomplekse 5-aksede CNC-bearbejdningsdele. Den undersøger, hvordan simultan motion control muliggør produktion af geometrier, der er umulige på konventionelle tre-akse maskiner. Diskussionen dækker materialevalg, tolerancestyring, industriapplikationer i luftfarts- og medicinske sektorer og de kritiske designretningslinjer, der sikrer fremstillingsevne. Der gives også praktisk indsigt til ingeniører, der vurderer leverandører.
Indholdsfortegnelse
- Forståelse af kernemekanikken ved 5-akset bearbejdning
- Samtidig vs. indekseret bearbejdning: Hvad er forskellen?
- Materialer og deres indflydelse på bearbejdningsstrategi
- Opnå præcision: Tolerancer og overfladefinish
- Designretningslinjer for fremstillingsevne
- Industriapplikationer og caseindsigt
- Evaluering af en 5-akset bearbejdningspartner
- Ofte stillede spørgsmål
Forståelse af kernemekanikken ved 5-akset bearbejdning
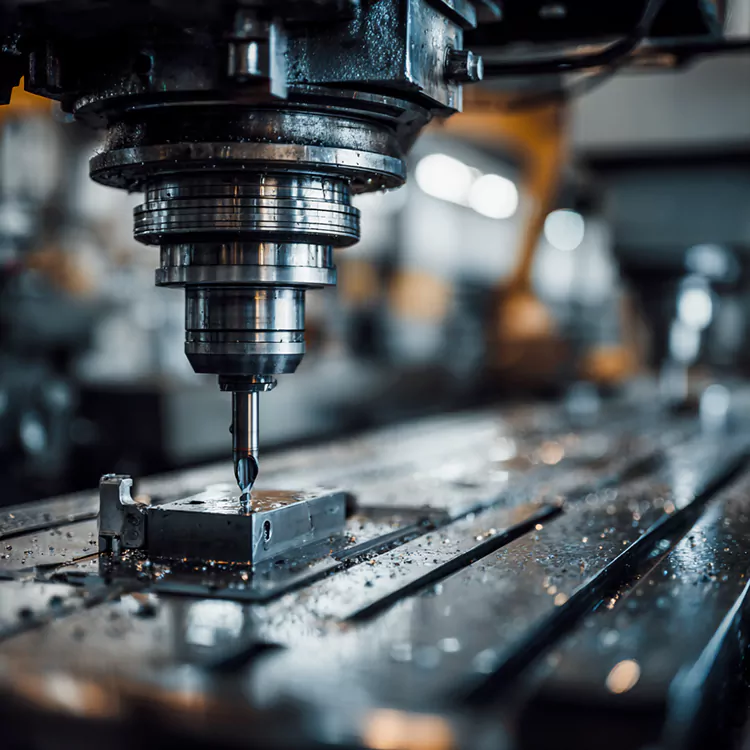
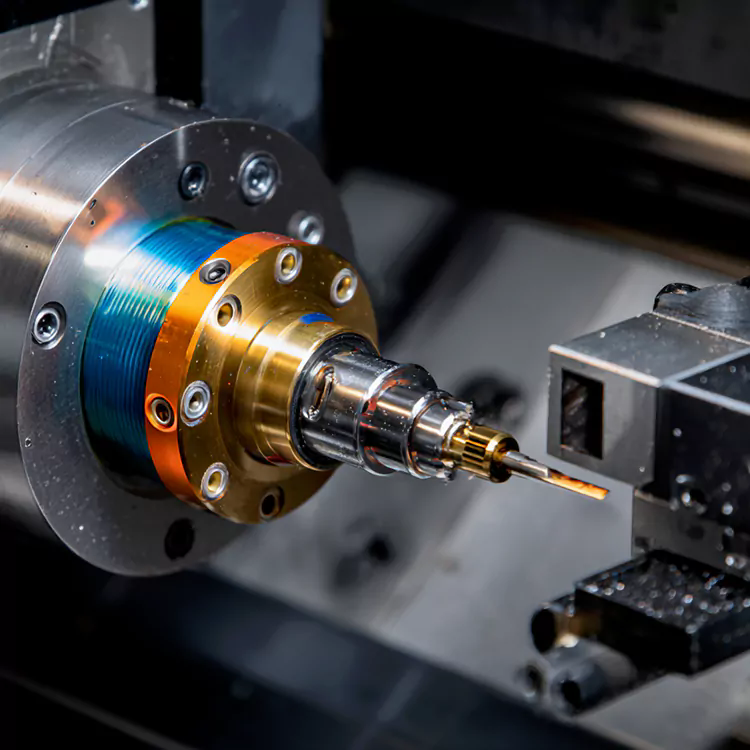
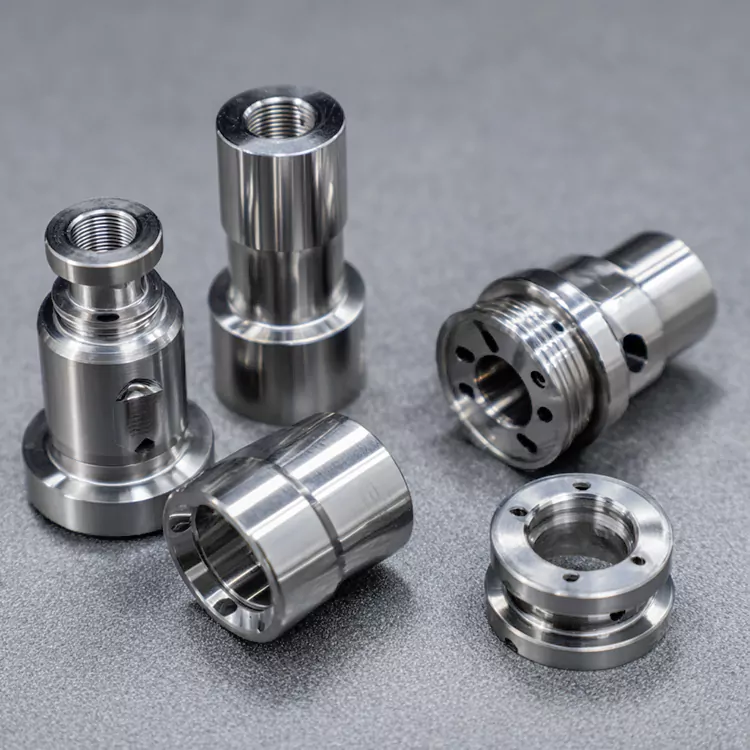
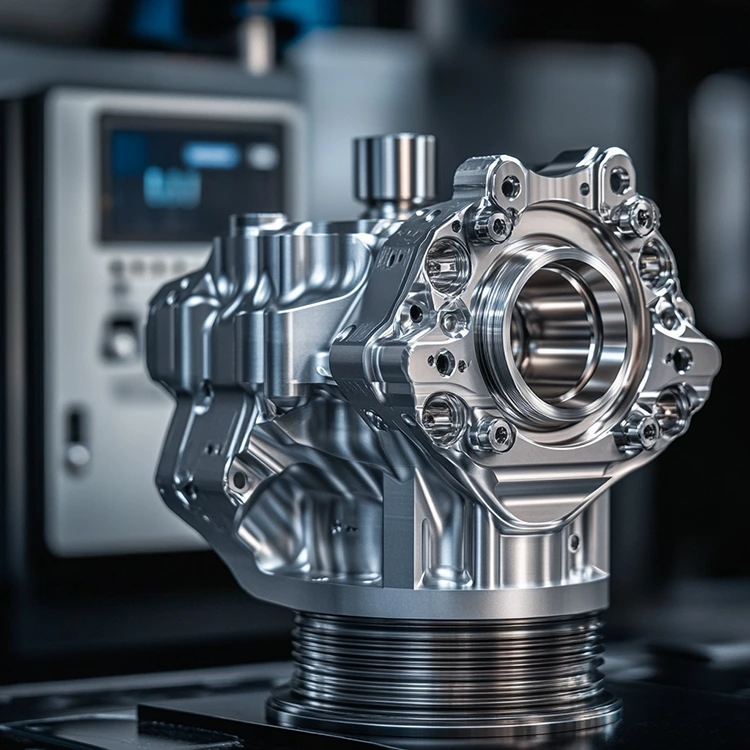
Grundlaget for moderne præcisionsfremstilling hviler på evnen til at flytte skærende værktøjer i flere retninger samtidigt. ENKomplekse 5-aksede CNC-bearbejdningsdeleoperation repræsenterer toppen af denne evne, og tilføjer to rotationsakser til de konventionelle X-, Y- og Z-lineære bevægelser. Denne konfiguration gør det muligt for skæreværktøjet at nærme sig arbejdsemnet fra praktisk talt enhver vinkel uden behov for gentagen ompositionering.
På en standard tre-akset maskine forbliver emnet fast, mens værktøjet bevæger sig langs tre vinkelrette akser. Adgang til flere sider af en komponent kræver manuel repositionering, hvilket introducerer kumulative fejl og forlænger cyklustider. Fem-akset bearbejdning eliminerer denne begrænsning ved at indføre roterende bevægelse, der kan vippe og rotere enten spindelhovedet, arbejdsbordet eller begge dele.
De to roterende akser forklaret
De ekstra akser er typisk betegnet som A, B og C, hvor to af disse er aktive afhængigt af maskinens konfiguration. A-aksen roterer omkring X-aksen, B-aksen roterer omkring Y-aksen, og C-aksen roterer omkring Z-aksen. En maskine i snitstil kan for eksempel bruge A- og C-akser til at vippe og rotere emnet, mens et design med drejehoved kan bruge B- og C-akser til at orientere skæreværktøjet.
Denne mekaniske egenskab omsættes direkte til produktionsfordele. Når en del kræver underskæringer, dybe hulrum eller komplekse friformede overflader, kan værktøjet opretholde en optimal kontaktvinkel med materialet gennem hele skærebanen. Dette forbedrer ikke kun overfladekvaliteten, men forlænger også værktøjets levetid ved at fordele sliddet mere jævnt over skærkanten.
Nøgleindsigt:Den kontinuerlige justering af værktøjsorientering er det, der adskiller fem-akset bearbejdning fra enklere multi-akse opsætninger. Maskinstyringen skal beregne og synkronisere bevægelsen af alle fem akser i realtid for at følge en præcis værktøjsbane og samtidig undgå kollisioner.
Samtidig vs. indekseret bearbejdning: Hvad er forskellen?
Inden for fem-akse teknologiens område findes der to forskellige driftsformer. At forstå forskellen er afgørende, når man specificerer krav eller vurderer en leverandørs evner.
Samtidig 5-akset bearbejdning
I simultan tilstand bevæger alle fem akser sig sammen under skæreprocessen. De roterende akser låser ikke på plads, mens materialet fjernes; i stedet justeres de kontinuerligt for at opretholde den ønskede værktøjsorientering i forhold til overfladen, der bearbejdes. Denne tilgang er essentiel for geometrier med konstant skiftende krumning, såsom turbineblade, skovlhjul og ortopædiske implantater.
Regulatoren skal koordinere lineære og roterende bevægelser med ekstrem præcision. Selv en lille vinkelændring ved den roterende akse kan udmønte sig i betydelig bevægelse ved værktøjsspidsen, især når værktøjssamlingen har en betydelig længde. Nøjagtige kinematiske data og realtidskompensation er derfor uundværlige.
3+2 akse (indekseret) bearbejdning
Indekseret bearbejdning, ofte kaldet 3+2, placerer roterende akser i faste vinkler og udfører derefter skæring med kun de tre lineære akser i bevægelse. Rotationsakserne forbliver stationære under selve skæringen. Denne metode giver større stabilitet og enklere programmering end samtidig bearbejdning, hvilket gør den velegnet til dele med plane funktioner i forskellige orienteringer.
| Feature | Samtidig 5-akse | 3+2-akse (indekseret) |
|---|---|---|
| Aksebevægelse under skæring | Alle fem akser bevæger sig sammen | Roterende akser fast; kun X, Y, Z bevæger sig |
| Bedst egnet til | Fritformede overflader, skovlhjul, blade | Vinklede plane flader, prismatiske dele |
| Programmeringskompleksitet | Høj; kræver avanceret CAM og simulering | Moderat; svarende til 3-akse med indeksering |
| Bearbejdningsstabilitet | Lavere på grund af kontinuerlig roterende bevægelse | Højere; stiv opsætning under skæring |
| Mulighed for overfladefinish | Fremragende på buede overflader | Fremragende på flade og trinede overflader |
Ikke alle leverandører, der reklamerer for fem-akse-kapacitet, er dygtige i begge tilstande. Samtidig bearbejdning kræver en dybere forståelse af maskinkinematik, udvikling af post-processor og undgåelse af kollisioner. Når et projekt involverer kompleks friformsgeometri, er det vigtigt at verificere en leverandørs samtidige bearbejdningserfaring.
Materialer og deres indflydelse på bearbejdningsstrategi
Materialevalg former alle aspekter af bearbejdningsprocessen, fra skæreparametre til værktøjsvalg og fastgørelsesstrategi. Fem-akset bearbejdning er kompatibel med et bredt spektrum af materialer, men hver byder på forskellige udfordringer.
Aluminiumslegeringer
Aluminium er blandt de mest bearbejdelige metaller til fem-akse operationer. Kvaliteter som 6061 og 7075 tilbyder en fremragende balance mellem styrke, vægt og bearbejdelighed. 7075-legeringen, der ofte beskrives som "super-aluminium", giver betydeligt højere trækstyrke end 6061, hvilket gør den til et foretrukket valg til strukturelle komponenter til rumfart, hvor vægtreduktion er kritisk.
Titanium og nikkellegeringer
Titaniumlegeringer, især Ti-6Al-4V, og nikkelbaserede superlegeringer som Inconel er essentielle i rumfart og medicinske applikationer på grund af deres exceptionelle styrke-til-vægt-forhold og korrosionsbestandighed. Disse materialer genererer imidlertid betydelig varme under skæring og har en tendens til at hærde, hvilket kræver skarpt værktøj, optimeret kølevæsketilførsel og konservative skæreparametre.
Rustfrit stål og værktøjsstål
Rustfri stålkvaliteter inklusive 17-4 PH og 316L er almindelige i medicinsk udstyr og fødevareforarbejdningsudstyr. Deres høje sejhed og lave varmeledningsevne kræver omhyggelig spånevakuering og effektiv afkøling. Værktøjsstål og hærdede legeringer øger vanskeligheden yderligere, hvilket ofte kræver specialiseret hårdmetal eller keramisk værktøj.
Engineering Plastics og Composites
Materialer som PEEK, POM, PTFE og kulfiberkompositter specificeres i stigende grad til vægtfølsomme applikationer. Disse materialer introducerer deres egne udfordringer, herunder varmefølsomhed, delamineringsrisiko og behovet for skarpe, polerede skærekanter for at forhindre fiberudtrækning eller overfladesmeltning.
- Aluminiumslegeringer: fremragende bearbejdelighed, meget brugt til strukturelle komponenter
- Titaniumlegeringer: høj styrke, varmebestandig, udfordrende at bearbejde
- Rustfrit stål: korrosionsbestandigt, sejt, kræver omhyggelig spånhåndtering
- Nikkel superlegeringer: ekstrem temperaturbestandighed, lav bearbejdelighed
- Teknisk plast: let, varmefølsom, kræver skarpt værktøj
- Kompositter: højt styrke-til-vægt-forhold, tilbøjelig til delaminering
Opnå præcision: Tolerancer og overfladefinish
Værdien af femakset bearbejdning ligger ikke kun i dens evne til at skabe komplekse former, men i at gøre det med ekstraordinær præcision. Tolerancer, der kan opnås på velholdte fem-aksede maskiner, når rutinemæssigt ±0,005 mm (±0,0002 tommer) på kritiske funktioner.
Hvorfor Single-Setup Machining forbedrer nøjagtigheden
Hver gang et emne flyttes på en maskine, øges risikoen for fejl. Slid på armaturet, uoverensstemmelser i fastspændingen og menneskelige faktorer bidrager alle til positionsafvigelser. Ved at bearbejde flere flader i en enkelt opsætning eliminerer femakset teknologi denne fejlkilde. Forholdet mellem funktioner bearbejdet i samme opsætning er i sagens natur mere nøjagtigt, fordi det er etableret af maskinens kinematik snarere end af ekstern positionering.
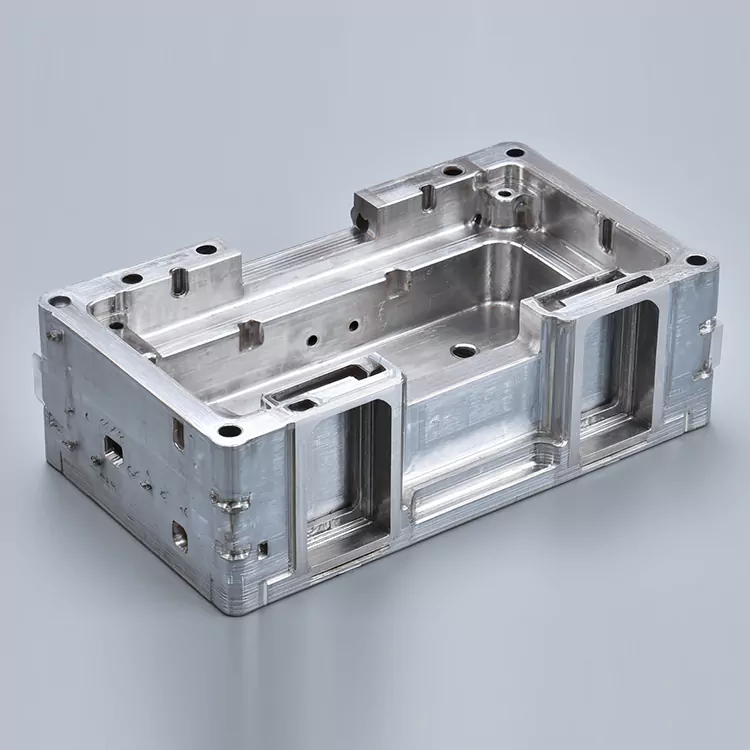
Dette princip er især vigtigt for dele med snævre geometriske tolerancer, såsom matchende overflader, lejeboringer og tætningsflader. En huskomponent med flere monteringspuder i forskellige vinkler kan for eksempel færdiggøres uden de kumulative opstablingsfejl, der ville ledsage flere opsætninger på en tre-akset maskine.
Overvejelser om overfladefinish
Overfladefinish i fem-akset bearbejdning er påvirket af værktøjsbanestrategi, værktøjsgeometri, skæreparametre og stivheden af opsætningen. Når værktøjet holdes i en optimal vinkel i forhold til overfladen, forbliver den effektive skærehastighed ved værktøjsspidsen mere ensartet, hvilket reducerer vidnemærker og forbedrer ensartetheden.
| Parameter | Typisk rækkevidde | Faktorer, der påvirker resultatet |
|---|---|---|
| Dimensionel tolerance | ±0,005 mm til ±0,05 mm | Maskinens nøjagtighed, termisk stabilitet, fastgørelse |
| Overfladeruhed (Ra) | 0,4 µm til 3,2 µm | Værktøjsbane, værktøjstilstand, spindelhastighed |
| Vinkeltolerance | ±0,01° til ±0,1° | Roterende akse kalibrering, kinematisk model |
| Positionel tolerance | ±0,005 mm til ±0,02 mm | Maskingeometri, sondekalibrering |
Note:Snævrere tolerancer kan opnås på specifikke funktioner, men kan kræve yderligere inspektion, langsommere tilspændingshastigheder eller specialiseret værktøj. Overspecificering af tolerance på ikke-kritiske dimensioner øger omkostningerne uden funktionelle fordele.
Designretningslinjer for fremstillingsevne
Design til fem-akset bearbejdning kræver en balance mellem funktionelle krav og praktisk fremstilling. Mens teknologien udvider området for, hvad der er muligt, styrer visse principper stadig effektiv produktion.
Funktionsjustering og værktøjsadgang
At tilpasse funktionerne til maskinens primære akser forenkler programmeringen og reducerer behovet for roterende bevægelser. Selvom femaksede maskiner kan nå funktioner i vilkårlige vinkler, reducerer justering af plane funktioner med X, Y eller Z cyklustiden og forbedrer overfladekvaliteten. Denne retningslinje bør behandles som en anbefaling snarere end en stiv regel, da maskinens muligheder kan retfærdiggøre alternative tilgange.
Vægtykkelse og hulrumsdybde
Tynde vægge og dybe hulrum giver udfordringer i enhver bearbejdningsoperation. Ved fem-akset arbejde øges risikoen for udbøjning og vibrationer, når værktøjet skal nå dybt ind i et hulrum eller bearbejde en væg med begrænset støtte. Forøgelse af vægtykkelsen, hvor det er muligt, åbning af hulrumsgeometri eller brug af trinformede designs kan forbedre stivheden og reducere behovet for specialiseret værktøj.
Værktøjsvalg og tilgængelighed
Skæreværktøjet skal være i stand til at nå funktionen uden at kollidere med andre dele af emnet eller armaturet. Denne betragtning er især relevant for interne funktioner og underskæringer. CAM-software kan simulere værktøjsbaner og detektere kollisioner, men tidlig overvejelse af værktøjsadgang i designfasen forhindrer kostbare redesigns senere.
- Juster funktioner med primærakser, hvor det er muligt
- Undgå for dybe hulrum med smalle åbninger
- Design vægtykkelse til at modstå skærekræfter
- Overvej værktøjets længde-til-diameter-forhold for dybe funktioner
- Brug radier i indvendige hjørner for at matche standard værktøjsstørrelser
- Bekræft værktøjsadgang under designfasen, ikke efter
Industriapplikationer og caseindsigt
Efterspørgslen efter komplekse fem-aksede bearbejdede komponenter spænder over flere højteknologiske sektorer, hver med sine egne præstationskrav og materialepræferencer.
Luftfartskomponenter
Rumfartsproduktion er stærkt afhængig af fem-akset bearbejdning til strukturelle komponenter, motordele og flyvekontroloverflader. Turbineblade, skovlhjul og blisker kræver samtidig bevægelsesevne for at opnå de aerodynamiske overflader og tyndvæggede geometrier, der maksimerer effektiviteten. Materialer som titanlegeringer og nikkel-superlegeringer er almindelige og kræver specialiserede værktøjs- og skærestrategier.
Skrogkomponenter og vingekonstruktionselementer drager også fordel af femakset bearbejdning. Evnen til at bearbejde store, komplekse former i en enkelt opsætning reducerer monteringsfejl og forbedrer pasformen af sammenkoblede dele.
Medicinsk udstyr og implantater
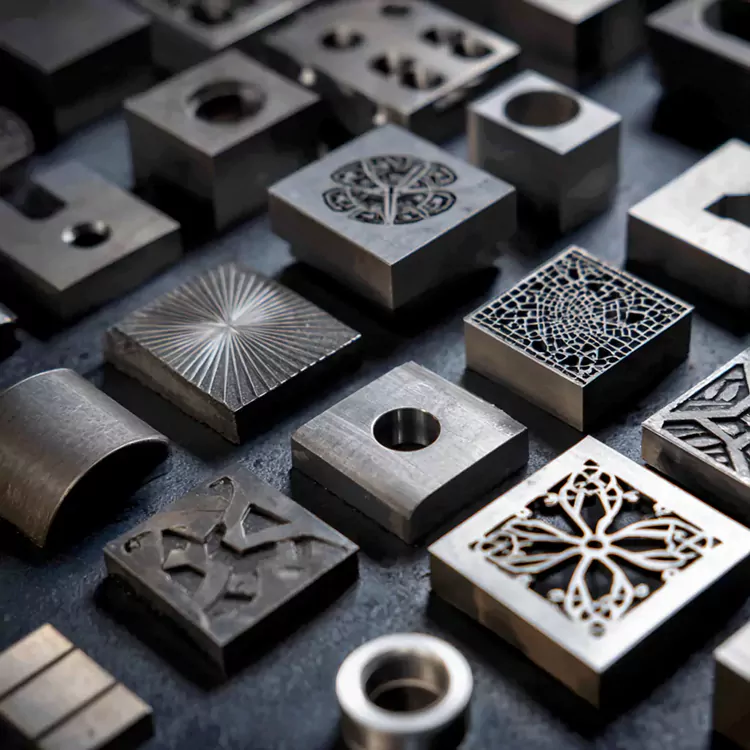
Ortopædiske implantater, kirurgiske instrumenter og tandkomponenter kræver det højeste niveau af præcision og overfladekvalitet. Fem-akset bearbejdning muliggør produktion af patientspecifikke implantater med komplekse porøse strukturer, der fremmer knogleindvækst, samt instrumenter med indviklede geometrier, som ellers ville være umulige at fremstille.
Titanium og dets legeringer er de dominerende materialer i denne sektor, værdsat for deres biokompatibilitet og mekaniske egenskaber. Overfladefinishen af implantatkomponenter skal opfylde strenge standarder for at minimere risikoen for bakteriel adhæsion og for at sikre korrekt integration med omgivende væv.
Automotive og Motorsport
Højtydende bilkomponenter, herunder topstykker, transmissionshuse og turboladerdele, nyder godt af den præcision og overfladekvalitet, der kan opnås med fem-akset bearbejdning. Motorsportsindustrien flytter ofte grænserne for designkompleksitet og kræver hurtig omstilling af komponenter med organiske, optimerede geometrier.
Robotik og automatisering
Robotforbindelser, sluteffektorer og strukturelle rammer kræver lette, stive komponenter med komplekse geometrier. Fem-akset bearbejdning muliggør integration af funktioner, der ellers ville kræve montering, hvilket reducerer antallet af dele og forbedrer systemets pålidelighed.
Evaluering af en 5-akset bearbejdningspartner
At vælge den rigtige produktionspartner er lige så vigtig som selve designet. Ikke alle leverandører, der hævder fem-akse kapacitet, kan levere den præcision og overfladekvalitet, som komplekse dele kræver.
Erfaring med lignende geometrier
Den mest pålidelige indikator for en leverandørs egnethed er deres erfaring med komponenter af sammenlignelig kompleksitet. En virksomhed, der regelmæssigt producerer impellere eller medicinske implantater, besidder en anden ekspertise end en, der primært bearbejder simple beslag eller plader. At anmode om eksempler på lignende arbejde giver indsigt i deres evner.
Maskinteknologi og metrologi
Værktøjsmaskinen i sig selv er kun en del af ligningen. Det måleudstyr, der bruges til at verificere den færdige del, er lige så vigtigt. Koordinatmålemaskiner (CMM'er), probesystemer i processen og struktureret lysscanning er alle værdifulde værktøjer til at sikre, at komplekse geometrier opfylder specifikationerne.
CAM programmering og simulering
Avanceret CAM-software, der er i stand til at generere effektive fem-aksede værktøjsbaner, er afgørende. Simulerings- og verifikationsværktøjer, der registrerer kollisioner og huller, før bearbejdningen begynder, sparer tid og forhindrer dyre fejl. En leverandør, der er afhængig af forældede programmeringsmetoder eller mangler simuleringsevne, kan kæmpe med komplekse projekter.
Honmor fastholderstate-of-the-art produktionskapacitetog en dokumenteret track record for levering af præcisionskomponenter på tværs af luftfarts-, medicinske og industrielle sektorer.Kontakt osat diskutere dine projektkrav og modtage en omfattende evaluering.
Ofte stillede spørgsmål
Tre-akset bearbejdning flytter skæreværktøjet langs tre lineære akser: X, Y og Z. Fem-akset bearbejdning tilføjer to rotationsakser, hvilket gør det muligt for værktøjet at nærme sig arbejdsemnet fra flere vinkler uden at genplacere. Dette muliggør produktion af komplekse geometrier, reducerer opsætningstiden og forbedrer nøjagtigheden ved at eliminere fejl fra flere fastspændinger.
Ja. Fem-aksede maskiner opnår rutinemæssigt tolerancer på ±0,005 mm (±0,0002 tommer) på kritiske funktioner. Muligheden for enkelt opsætning er en væsentlig bidragyder til denne præcision, da den eliminerer de positionsfejl, der akkumuleres, når en del flyttes mellem operationer. Men at opnå sådanne tolerancer kræver korrekt maskinvedligeholdelse, termisk stabilitet og omhyggelig procesplanlægning.
De fleste bearbejdelige metaller, ingeniørplast og kompositter kan forarbejdes på femaksede maskiner. Almindelige materialer omfatter aluminiumslegeringer, titanlegeringer, rustfrit stål, nikkel superlegeringer, PEEK, POM og kulfiberkompositter. Materialevalg påvirker skæreparametre, værktøj og fastgørelsesstrategi, så det bør overvejes tidligt i designprocessen.
Ved samtidig bearbejdning bevæger alle fem akser sig sammen under skæringen, hvilket muliggør kontinuerlig justering af værktøjsorienteringen for at følge komplekse overflader. Ved 3+2 (indekseret) bearbejdning placeres de roterende akser i faste vinkler og låses, mens de tre lineære akser udfører skæringen. Samtidig bearbejdning er nødvendig for friformede overflader, mens 3+2 ofte er tilstrækkeligt til dele med vinklede plane funktioner.
Mens fem-akset bearbejdning udvider rækken af opnåelige geometrier, er nogle funktioner fortsat udfordrende. Meget dybe, smalle hulrum med begrænset værktøjsadgang, ekstremt tynde vægge, der er tilbøjelige til vibrationer, og indvendige funktioner, der ikke kan nås uden for stort værktøjsudhæng er eksempler. Designoptimering, såsom åbning af hulrumsgeometri eller justering af vægtykkelse, kan ofte afbøde disse udfordringer.
Overfladefinish specificeres typisk ved hjælp af parameteren Ra (gennemsnitlig ruhed), målt i mikrometer eller mikrotommer. Ved fem-akset bearbejdning afhænger opnåelig finish af værktøjsbanestrategi, værktøjstilstand og maskinstabilitet. Typiske værdier spænder fra Ra 0,4 µm for finbearbejdning til Ra 3,2 µm til mere generelle formål. Overfladefinish bør kun specificeres, hvor det er funktionelt nødvendigt, da skærpede krav øger omkostninger og behandlingstid.
En komplet anmodning bør omfatte 3D CAD-modeller i et standardformat såsom STEP eller IGES, 2D-tegninger med kritiske tolerancer og krav til overfladefinish, materialespecifikation, mængde og eventuelle særlige håndterings- eller inspektionskrav. At give oplysninger om delens funktion og kritiske funktioner hjælper producenten med at optimere processen og identificere potentielle produktionsproblemer tidligt.
Klar til at bringe dine mest komplekse komponentdesign til live? Vores ingeniørteam er parat til at evaluere dine krav og anbefale den optimale bearbejdningsstrategi.
Få et tilbud →