Abstrakt
KøberCNC-bearbejdningsdeleskal føles forudsigelig: du sender tegninger, du modtager dele, der passer, samler og udfører. I det virkelige liv støder teams ind i de samme smertepunkter – uklare tolerancer, overraskelsesomkostninger, uoverensstemmelser i overfladefinish, forsinkede leveringstider, og kvalitetsrapporter, der ikke svarer på "vil dette bestå inspektionen?" spørgsmål.
Denne vejledning nedbryder praktiske måder til at reducere risikoen ved indkøbCNC-bearbejdningsdele-hvad skal specificeres, hvad skal man spørge, og hvordan man opretter en jævn vej fra første artikel til stabile batches. Du vil også se en leverandørside af, hvad der får job til at gå hurtigt (og hvad der forårsager omarbejde), plus en klar-til-brug RFQ-tjekliste.
Indhold
- Hvad du får ud af denne artikel
- Hvor sourcing bryder sammen
- Hvad skal specificeres, så dele "bare passer"
- Materialevalg, der forhindrer fortrydelse
- Overflade finish uden overraskelser
- Kvalitetskontrol, der faktisk reducerer risikoen
- Gennemløbstid og omkostningsdrivere, du kan kontrollere
- En ren arbejdsgang fra prototype til produktion
- Tjekliste for anmodninger, du kan kopiere
- FAQ
Hvad du får ud af denne artikel
For købere:en almindelig engelsk måde at anmode omCNC-bearbejdningsdeleder opfylder kravene første gang, plus en tjekliste, der forhindrer "citat-ping-pong".
For ingeniører:hurtige, butiksvenlige noter om tolerancer, datums, gevind og finish, der beskytter funktionen uden at øge omkostningerne.
Mini omrids
- Almindelige indkøbsfejl
- Specifikationer, der forhindrer fejlfortolkning
- Materialer og finish, der matcher virkelige miljøer
- Kvalitetsbevis, der betyder noget
- Leveringstidshåndtag og en gentagelig arbejdsgang
Hvor sourcing bryder sammen
De fleste "dårlige udfald" medCNC-bearbejdningsdeleer ikke forårsaget af bearbejdning alene - de er forårsaget af tvetydighed. En leverandør kan ikke læse dine tanker, og en køber behøver ikke at blive maskinmester for at få pålidelige dele. Her er de smertepunkter, der dukker op igen og igen:
- Dele samles ikkefordi en tolerance blev antaget i stedet for defineret (eller målt fra det forkerte datum).
- Afslutningen svarer ikke til forventningerne(for blank, for ru, forkert farve eller ridser, der ikke opfylder kosmetiske standarder).
- Drivere til skjulte omkostningervises sent: snævre tolerancer overalt, komplekse opsætninger, sekundære ops eller aggressiv afgratning.
- Leveringstider skriderpå grund af uklare prioriterede funktioner, manglende modeller eller gentagne tegningsrevisioner.
- Kvalitetsdokumenter føles ubrugeligefordi de ikke forbinder målinger med de funktioner, der betyder noget.
Tommelfingerregel:Hvis din tegning giver plads til fortolkning, køber du "fortolkning", ikke sikkerhed. Rettelsen er overraskende enkel: Definer, hvad der betyder noget, slap af, hvad der ikke gør, og bed om bevis på de rigtige steder.
Hvad skal specificeres, så dele "bare passer"
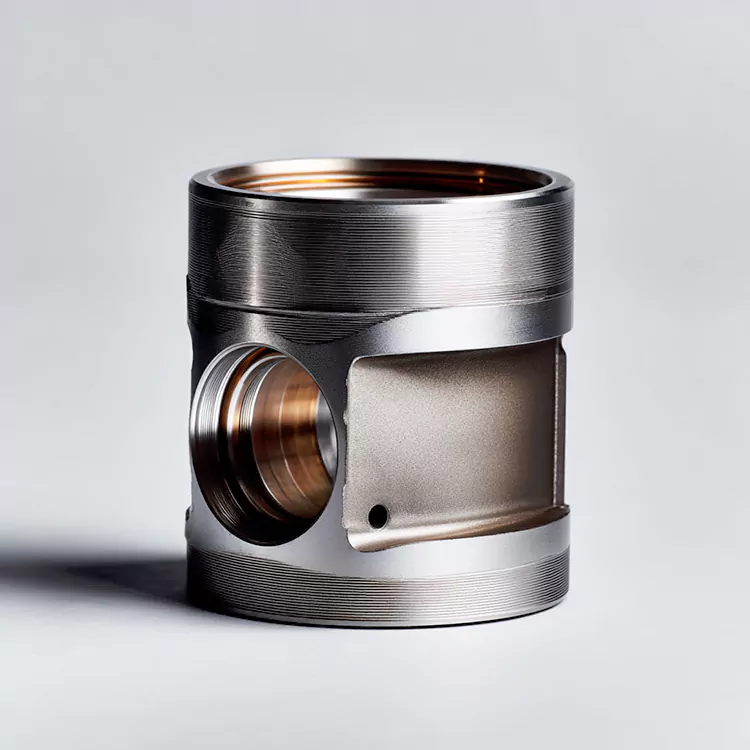
Hvis du kun gør én ting anderledes ved bestillingCNC-bearbejdningsdele, gør dette: gør den funktionelle hensigt umiskendelig. Du behøver ikke et essay - bare de rigtige signaler.
| Købers smertepunkt | Hvad skal specificeres | Hvad du vinder |
|---|---|---|
| "Hulmønster stemmer ikke overens" | Datumer, sand positionskrav og inspektionsmetode for mønsteret | Forudsigelig montering og lettere indgående inspektion |
| "Gevind virker ikke med vores fastgørelseselement" | Gevindstandard, klasse/pasform, billedforklaring for anboret dybde og affasningsforventning | Færre afisolerede tråde, mindre gentapping på din linje |
| "Kantkvaliteten er inkonsekvent" | Afgrat standard (f.eks. bryde skarpe kanter), kosmetisk sidemarkering | Mindre håndteringsrisiko og bedre udseendekontrol |
| "Overfladefinish er ikke, hvad vi mente" | Ra krav på funktionelle ansigter + visuel standard for kosmetiske ansigter | Afslut kampe, brug case i stedet for gætværk |
| “Vi blev citeret langt højere end forventet” | Markér kun funktioner, der er kritiske for funktion, som stramme; løsne resten | Lavere omkostninger uden at gå på kompromis med ydeevnen |
En praktisk måde at kommunikere prioritet på er at mærke funktioner som:Kritisk(skal bestå),Vigtig(skal bestå), ogReference(dejligt at have). Dette hjælper en maskinmester med at planlægge opsætninger og inspektionstid - to vigtige faktorer for både kvalitet og leveringstid.
Små spec-gevinster, der sparer store hovedpine
- Angiv en STEP-fil (eller en anden solid model) ved siden af tegningen for at reducere fortolkningsrisikoen.
- Kald den "kosmetiske side" og "no-tool-mark zones", hvis udseendet betyder noget.
- Angiv, om der kræves gratfrie kanter på indvendige lommer og krydshuller (dette kan ændre procestiden).
- Hvis dele er sikkerhedskritiske, skal du definere sporbarhedsforventninger (materialecertifikater, parti-ID'er, inspektionsregistre).
Materialevalg, der forhindrer fortrydelse
Materialevalg er hvor mangeCNC-bearbejdningsdeleprojekter går stille og roligt galt. Teams vælger et materiale til "styrke", og opdager derefter korrosion, galvaniske problemer eller bearbejdningsrelateret forvrængning. Her er en hurtig beslutningstabel, der tilpasser materialevalg med virkelige forhold:
| Materiale familie | Bedst når du har brug for det | Pas på |
|---|---|---|
| Aluminiumslegeringer | Letvægtsdele, hurtig bearbejdning, god omkostningsydelse | Overfladebeskyttelse kan være nødvendig for slid/korrosion; angiv anodiseringstype, hvis det kræves |
| Rustfrit stål | Korrosionsbestandighed, holdbarhed, barske miljøer | Højere bearbejdningstid og værktøjsslid; definere finishforventninger for at undgå "for grove" resultater |
| Titanium legeringer | Høj styrke-til-vægt, korrosionsbestandighed, krævende applikationer | Dyrere og langsommere at bearbejde; planlægge leveringstid og valider kritiske funktioner tidligt |
| Teknisk plast | Elektrisk isolering, lav vægt, kemisk resistens (afhængig af kvalitet) | Termisk ekspansion og krybning; definere driftstemperatur og belastning, hvor det er relevant |
| Messing/kobberlegeringer | Ledningsevne, bearbejdelighed, fittings/stik | Overfladeoxidation; angiv opbevaring/emballage og eventuelle pletteringsbehov |
Hvis du er usikker, så gæt ikke - angiv miljøet: temperaturområde, kontaktmedier (vand, olie, salt), belastningscyklusser, elektriske krav, og om delen er strukturel eller kosmetisk. En dygtig leverandør kan så styre dig hen imod en sikrere standard uden overengineering.
Overflade finish uden overraskelser
"Overfladefinish" er en sætning, der kan betyde fem forskellige ting på tværs af teams. Ved bestillingCNC-bearbejdningsdele, adskil den i: funktionel finish, kosmetisk finish og beskyttende finish.
Funktionel finish
- Brug Ra-værdier til tætningsflader, glidende grænseflader og lejesæder.
- Ring ud, hvor værktøjsmærker er acceptable, og hvor de ikke er det.
- Definer fladhed/parallelisme, når finish påvirker ydeevnen.
Beskyttende og kosmetisk finish
- Angiv belægnings-/anodiseringstype, tykkelsesbehov og farvetolerance, hvis det er relevant.
- Mærk kosmetiske ansigter for at prioritere håndtering og emballering.
- Juster på "som-bearbejdet", "perleblæst" eller "poleret" ved hjælp af en simpel visuel referencestandard.
Emballage er en del af finish.Hvis en del er kosmetisk, anmod om beskyttende adskillelse (poser, skum, bakker), ikke kun en afsluttende proces. Mange "finish-fejl" er faktisk forsendelses- og håndteringsmærker.
Kvalitetskontrol, der faktisk reducerer risikoen
Kvalitet er ikke en stemning - det er bevis. Ved sourcingCNC-bearbejdningsdele, bede om kvalitetstjek, der matcher din risiko. For parenteser med lav risiko kan stikprøvekontrol være fint. Til parringsdele, medicinske komponenter eller andet, der kan udløse et linjestop, du ønsker en strammere verifikation.
Hvad skal man anmode om (i almindelige vendinger)
- Første artikel inspektiontil nye dele eller reviderede tegninger, med målte kritiske dimensioner.
- Igangværende kontrolpå funktioner, der driver (boringsstørrelse, position, fladhed) under længere løb.
- Afsluttende inspektionmed tydelig bestået/ikke bestået mod tegningen, ikke generiske "OK"-noter.
- Måling tilgang(f.eks. CMM til geometri, optiske værktøjer til profiler) passende til funktioner.
En stærk produktionspartner vil også fortælle dig, hvad der realistisk kan måles, og hvordan måleusikkerhed håndteres. Det er herShenzhen Honmor Precision Technology Co., Ltd.positionerer sig som en praktisk, produktionsmindet leverandør: bred materialekapacitet og en disciplineret inspektionsrutine hjælper med at reducere indkøbsrisikoen, især når dele skal forblive konsistente på tværs af batches og programmer.
Indkøbstip:Bed din leverandør om at identificere de øverste 3 "risikofunktioner" fra din side. Hvis de ikke kan navngive dem, forstår de måske ikke din funktionelle hensigt - eller de kigger ikke nøje nok.
Gennemløbstid og omkostningsdrivere, du kan kontrollere
Den hurtigste måde at accelerere påCNC-bearbejdningsdelelevering er at fjerne usikkerhed og reducere efterarbejde. Her er håndtag, du styrer direkte:
- Revisionsdisciplin:fryse tegninger før skæring, når det er muligt; bundtændringer i stedet for drop-feeding-opdateringer.
- Tolerancestrategi:stram kun det, der påvirker funktionen; løsne alt andet.
- Standard hardware:foretrækker standardtråde og let tilgængelige materialer, medmindre der er et reelt krav.
- Afsluttiming:bekræft leveringstid for anodisering/belægning tidligt; disse trin kan dominere tidsplanen.
- Inspektionsomfang:definere, hvad der skal kontrolleres 100 % i forhold til prøveudtagning, så tiden bliver brugt, hvor det betyder noget.
Realitetstjek af omkostninger
To dele, der "ligner ens" kan koste meget forskelligt, hvis man har brug for flere opsætninger, dybe lommer, der kræver langt værktøj, eller snævre positionstolerancer på tværs af ansigter. Hvis et tilbud kommer højere tilbage end forventet, så spørg leverandøren, hvilke funktioner der driver omkostningerne— derefter beslutte, om disse funktioner virkelig har brug for det niveau af kontrol.
En ren arbejdsgang fra prototype til produktion
Hold, der konsekvent lykkes medCNC-bearbejdningsdelefølge en gentagelig rytme. Det er ikke kompliceret - kun bevidst.
- Kickoff:Del tegning + model + applikationsnotater (miljø, belastninger, grænseflader, kosmetiske forventninger).
- Leverandørfeedback:Spørg om fremstillingsnotater før bearbejdning starter (tolerance-hotspots, værktøjsadgang, finishrisici).
- Første artikel:Valider form/tilpasning/funktion med en afmålt rapport om kritiske funktioner.
- Styret rampe:Placer en lille batch ved siden af; bekræfte repeterbarhed og emballering før skalering.
- Stabil produktion:Lås proces, definer prøvetagning, og hold revisionskontrollen stram.
Batchkonsistens er ikke held.Det er standardiserede opsætninger, dokumenterede kontroller og en fælles definition af "god". Jo tidligere du tilpasser dig denne definition, jo mindre tid vil du bruge på at jagte problemer senere.
Tjekliste for anmodninger, du kan kopiere
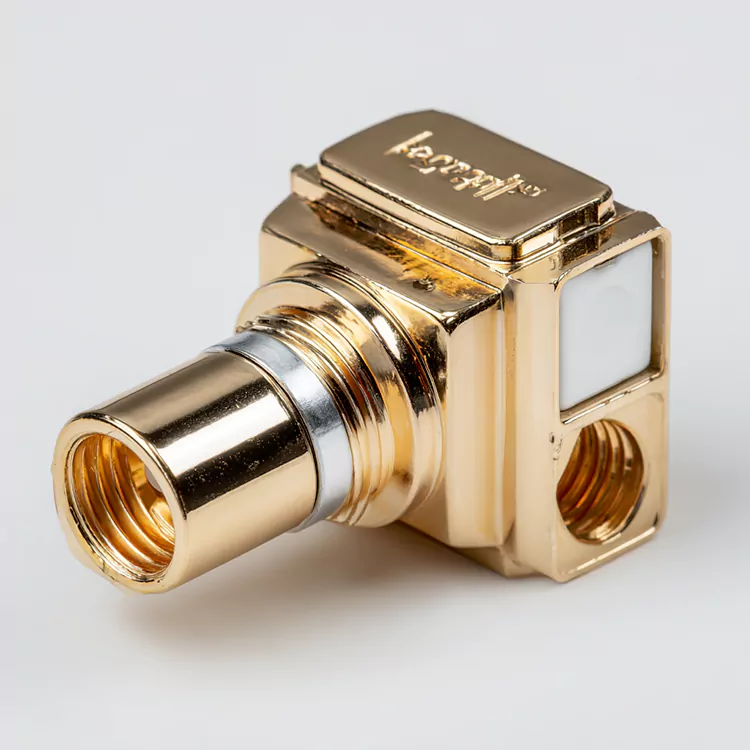
Brug denne tjekliste til at få renere tilbud og færre frem og tilbage spørgsmål tilCNC-bearbejdningsdele. Kopiér og indsæt det i din e-mail med anmodning om anmodning eller indkøbsformular.
- Filer:2D-tegning (PDF) + 3D-model (STEP) + revisionsnummer
- Mængde og tidsplan:prototype antal, månedlig prognose, mål leveringsdato
- Materiale:klasse/spec + eventuelle suppleanter tilladt
- Kritiske egenskaber:datums, parringsflader, hulmønstre, prespasninger, tætningsflader
- Tråde:standard, klasse/pasform, dybdekrav, skær hvis nødvendigt
- Slutte:maskinbearbejdet / sandblæst / anodiseret / coatet + kosmetisk ansigtsmærkning
- Inspektion:første artikel rapport, prøveudtagningsplan, målemetode for nøglegeometri
- Emballage:kosmetisk beskyttelse, deleadskillelse, mærkningsbehov
- Overholdelse:sporbarhed, materialecertifikater, partimærkning, hvis det kræves
- Bemærkninger:anvendelsesmiljø (temperatur, korrosion, belastningscyklusser)
FAQ
Hvilken tolerance skal jeg bruge til CNC-bearbejdningsdele, hvis jeg ikke er sikker?
Start med kun at stramme det, der påvirker monteringen eller ydeevnen (lejesæder, matchende boringer, sand position på hulmønstre), og hold ikke-kritiske dimensioner mere åbne. Hvis du er usikker, så marker kritiske grænseflader og bed leverandøren om at foreslå en toleranceplan. Dette undgår at betale for præcision, hvor du ikke får gavn af det.
Hvordan kan jeg forhindre, at overfladefinishen "ser anderledes ud end forventet"?
Adskil funktionelle krav (Ra på specifikke ansigter) fra kosmetiske forventninger (hvilken side er synlig, acceptable værktøjsmærker). Hvis udseendet er vigtigt, skal du definere et kosmetisk ansigt og anmode om beskyttende emballage. Mange kosmetiske problemer opstår efter bearbejdning.
Har jeg brug for en første artikelinspektion for hver ordre?
For en ny del, en revideret tegning eller noget, der passer sammen med andre komponenter, er første artikelinspektion en smart standard. Når produktionen er stabil, og processen er bevist, kan du skifte til en prøveudtagningsplan – især for lavrisiko-funktioner.
Hvilke oplysninger fremskynder tilbud på CNC-bearbejdningsdele?
Giv både en tegning og en 3D-model, tydelige mængde-/leveringstidsmål, krav til finish, og fremhæv kritiske funktioner. Jo mindre leverandøren skal fortolke, jo hurtigere og mere præcist bliver dit tilbud.
Hvordan holder jeg kvaliteten ensartet, når jeg skalerer fra prototyper til batches?
Lås revisioner, aftal inspektionsomfanget for nøglefunktioner, og bekræft emballagen før skalering. En kontrolleret rampe (lille batch efter prototype) fanger normalt problemer med repeterbarhed tidligt - før de bliver dyre.
Klar til at købe CNC-bearbejdningsdele med færre overraskelser?
Hvis du vil have en leverandør, der behandler dine tegninger som en fremstillingsplan – ikke en gætteleg – skal du arbejde medShenzhen Honmor Precision Technology Co., Ltd.at omdanne dine krav til pålidelige dele, fra første artikel til stabil produktion.
Send dine tegninger og målmængder i dag ogkontakt osfor at få et klart tilbud, praktisk feedback, og en produktionssti, der beskytter din tidsplan.