Hvordan kan CNC-drejning forbedre præcision, leveringstid og omkostninger for dine dele?
Artikel abstrakt
Hvis du nogensinde har købt en "simpel" rund del og stadig er endt med forsinkelser, inkonsekvente dimensioner, grater eller overraskelsesomkostninger, ved du allerede, at den virkelige udfordring ikke er formen - det er processtyringen.CNC drejninger en af de mest pålidelige måder at producere cylindriske og roterende dele med gentagelig nøjagtighed, skalerbar output og forudsigelig prissætning - når projektet er tilbudt og konstrueret korrekt.
Denne vejledning nedbryder de mest almindelige købers smertepunkter (toleranceforvirring, uoverensstemmende overfladefinish, uklare tegninger, uforudsigelige leveringstider, kvalitetstvister) og viser, hvordan man forebygger dem. Du finder også praktiske tjeklister, et eksempel på RFQ-struktur og en FAQ designet til at hjælpe ingeniører, indkøbere og projektejere med at træffe sikre beslutninger.
Indholdsfortegnelse
- Kort omrids
- Hvad er CNC-drejning, og hvad er det bedst til?
- Købers smertepunkter og hvordan man fjerner dem
- Hvornår skal du vælge drejning i stedet for fræsning eller støbning?
- Design- og tegnetjekliste for hurtigere, billigere tilbud
- Tolerancer, overfladefinish og inspektionsforventninger
- Materialer og finish, der normalt fungerer godt
- Kvalitetskontrol og dokumentation, du kan bede om
- Sådan vælger du en drejeleverandør uden at gætte
- En praktisk RFQ-skabelon, du kan kopiere
- FAQ
- Afsluttende noter
Kort omrids
- Definer, hvad drejning virkelig gør, og hvor det skinner.
- Kortlæg typiske sourcing-problemer til specifikke rettelser, du kan implementere med det samme.
- Giv design- og tilbudsvejledning, der reducerer omkostningerne uden at ofre funktion.
- Sæt realistiske forventninger til tolerance, finish og verifikation.
- Hjælp dig med at vælge en leverandør med mindre risiko og færre overraskelser.
Hvad er CNC-drejning, og hvad er det bedst til?
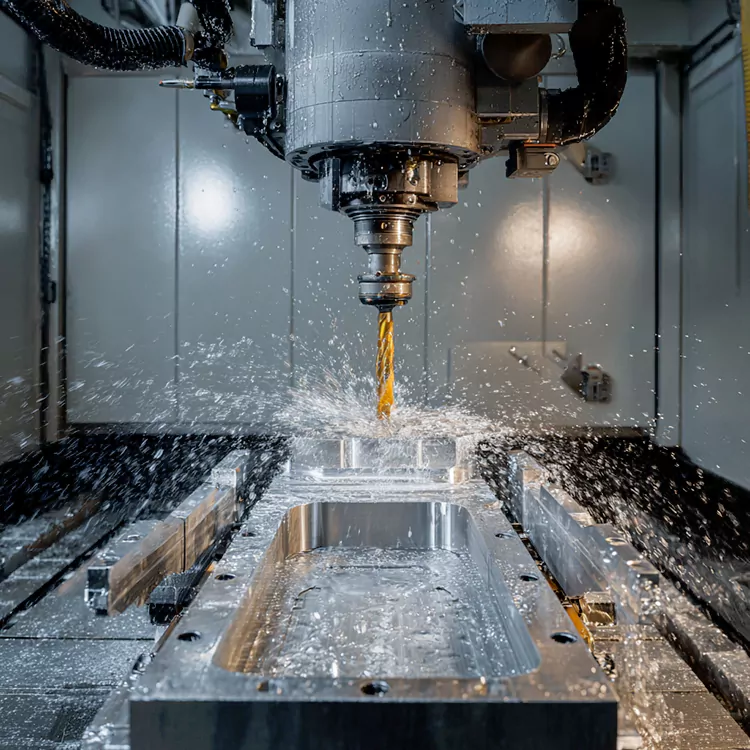
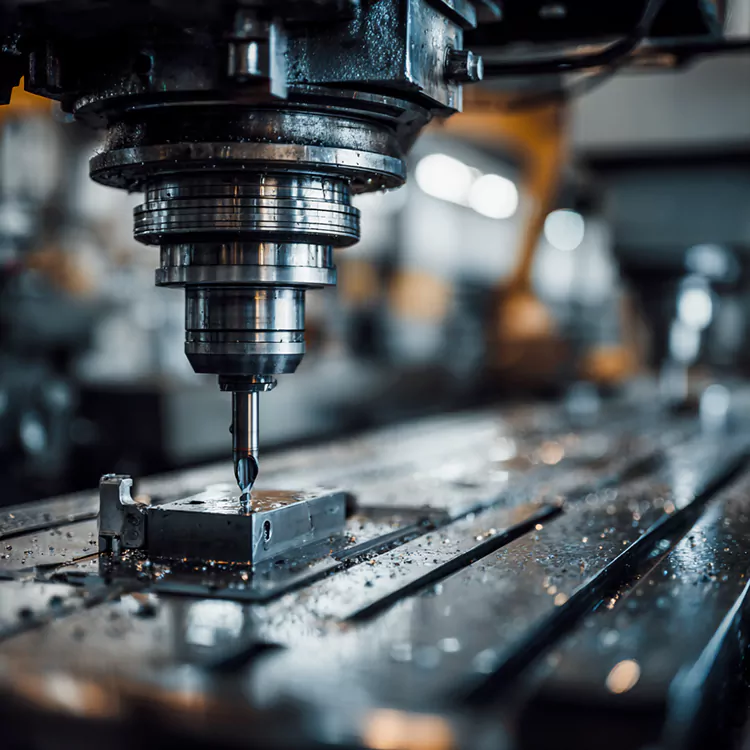
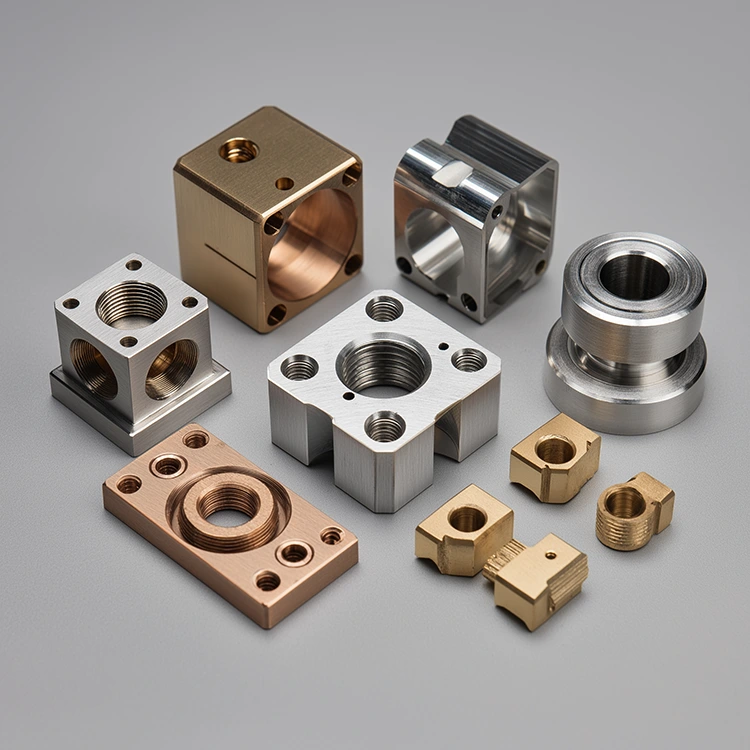
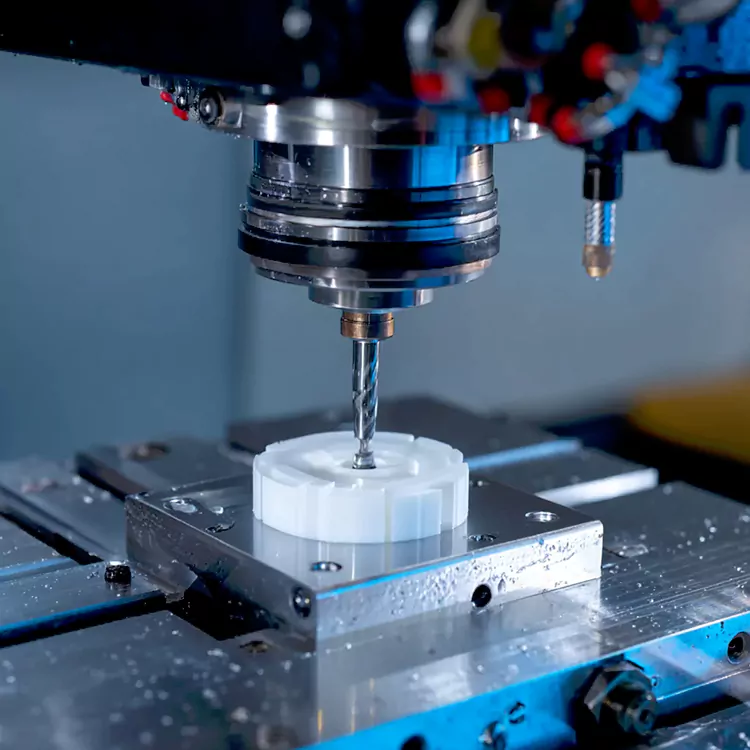
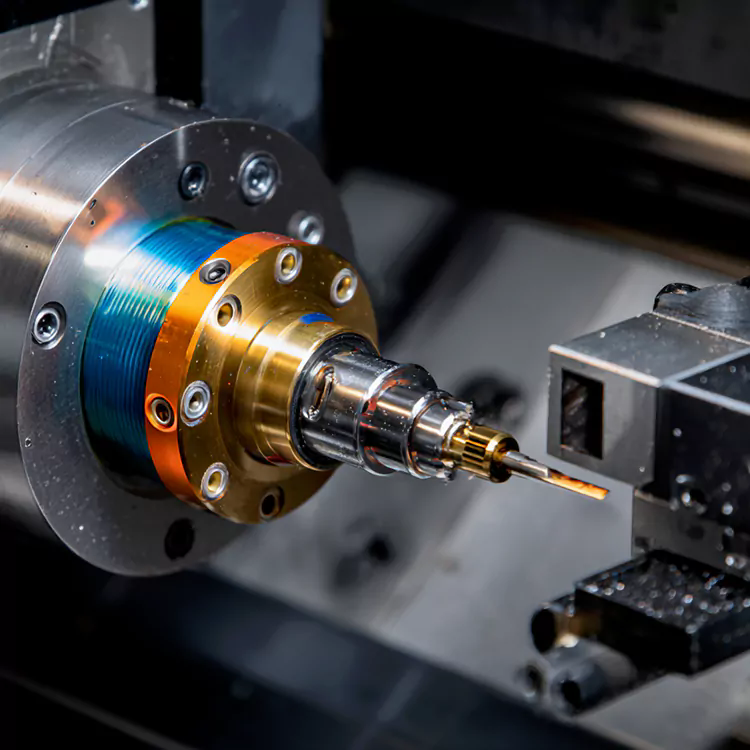
CNC-drejning er en bearbejdningsproces, hvor et emne roterer, mens et skæreværktøj fjerner materiale for at skabe den endelige geometri. Tænk på aksler, bøsninger, ærmer, stifter, afstandsstykker, gevinddele, konnektorer og enhver komponent, hvor de vigtigste funktioner er koncentriske eller kredser om en centerakse.
Det, der gør drejning så værdifuldt, er gentagelighed. Når opsætningen er stabil, kan maskinen producere ensartede diametre, skuldre, riller, affasninger og gevind med minimal variation - især på tværs af mellemstore og store volumener. Moderne drejeopsætninger kan også integrere levende værktøj (til flade, krydshuller og fræsede funktioner), hvilket reducerer overdragelser og forkorter gennemløbstiden.
- Bedst til:runde dele, stramme koncentricitetsbehov, gevindfunktioner, lange skafter, repeterbarhed i høj volumen.
- Normalt ikke ideel til:store prismatiske dele, komplekse hulrum, meget tynde fleksible geometrier, der let skravler.
Købers smertepunkter og hvordan man fjerner dem
De fleste problemer med CNC-drejning kan undgås. Tricket er at behandle tilbudsstadiet som teknisk tilpasning - ikke kun en prisanmodning. Her er almindelige smertepunkter og praktiske løsninger.
| Smertepunkt | Hvorfor det sker | Hvad skal man gøre i stedet |
|---|---|---|
| Dele "møder størrelse", men samles ikke glat | Kritiske tilpasninger, runout eller koncentricitet blev ikke defineret | Kald funktionelle datums frem, tilpasningsklasser og runout/koncentricitet, hvor det betyder noget |
| Tilbud varierer voldsomt mellem leverandører | Forskellige antagelser om tolerance, inspektion, opsætningstid og efterbehandling | Standardiser din RFQ: materiale, tolerancekort, finish, antal og inspektionsforventninger |
| Leveringstiden glider efter godkendelse | Råmaterialetilgængelighed, sekundære processer eller opsætningskompleksitet kom ikke tidligt frem | Bed om en procesrute og en risikoliste (materiale, plettering, varmebehandling, specialværktøj) |
| Overfladefinish "ser ru" ud, selvom målene er OK | Slutmålet var ikke angivet eller var urealistisk for materialet/processen | Angiv kun et finishkrav (Ra) på funktionelle overflader, ikke overalt |
| Trådproblemer (stram/løs, gnagende, inkonsekvent) | Manglende gevindstandard, klasse, belægningspåvirkning eller målemetode | Definer gevindstandard/klasse + pletteringsgodtgørelse + inspektionsmetode (GO/NO-GO) |
| Uventede ekstra gebyrer | Afgratning, rengøring, emballering eller særlig inspektion var ikke inkluderet | Sæt disse elementer direkte i tilbudsforespørselen, og bed om gennemsigtighed i linjeposten |
Hvornår skal du vælge drejning i stedet for fræsning eller støbning?
Drejning er ofte den bedste vej, når din geometri er roterende, og de funktionelle krav afhænger af rundhed, koaksialitet eller glatte lejeflader. Men det er ikke automatisk det billigste valg for hver del.
- Vælg drejningnår du har brug for repeterbare diametre, stabile pasformer, rene gevind eller koncentriske funktioner på tværs af volumen.
- Vælg fræsningnår de fleste funktioner er plane, lommer eller defineret af flere ortogonale flader.
- Overvej støbning/smedningnår delen er stor, og materialefjernelse ville være overdreven - brug da drejning til at afslutte kritiske overflader.
En praktisk regel: Hvis en del primært kan beskrives ved diametre, længder og gevindforklaringer, vil drejning normalt give dig den reneste og hurtigste fremstillingsplan.
Design- og tegnetjekliste for hurtigere, billigere tilbud
En "god" drejetegning er en, der fremhæver, hvad der skal kontrolleres, og giver fleksibilitet alle andre steder. Overdefinering af hver dimension fremtvinger langsommere bearbejdning og tungere inspektion.
- Markér kritiske funktioner:Identificer, hvilke diametre, skuldre og gevind, der driver samling eller tætning.
- Brug realistiske tolerancer:Stram kun de funktioner, der virkelig har brug for det. Løsn resten.
- Angiv datum-strategi:Hvis udløb eller koaksialitet har betydning, skal du definere datums, der matcher, hvordan delen vil blive holdt og målt.
- Overvej værktøjsadgang:Dybe smalle riller, skarpe indvendige hjørner og bittesmå underskæringer kan fremtvinge specialværktøj.
- Foretrækker standardradier/affasninger:Simple kanter reducerer gratrisiko og forbedrer håndteringssikkerheden.
- Plan for afgratning:Hvis gratfri kanter er essentielle (medicinsk, væske, elektronik), angiv det tydeligt.
- Tråd klarhed:Angiv gevindtype, stigning, klasse og eventuelle krav til belægning eller smøring.
- Angiv TRIN + tegning:En 3D-model hjælper med at bekræfte hensigten; tegningen styrer accept.
Hvis du ikke er sikker på, hvilke funktioner der er "kritiske", er en hurtig test at spørge:Hvilke dimensioner vil forårsage en funktionsfejl, hvis de driver?De får den strammeste kontrol. Alt andet er en mulighed for at spare omkostninger og tid.
Tolerancer, overfladefinish og inspektionsforventninger
Drejning kan være ekstremt nøjagtig, men "stram tolerance overalt" er den hurtigste måde at øge omkostningerne på. Målet er at matche tolerance- og finishmål til funktion og måleevne.
| Krav | Typisk køberforventning | Praktisk vejledning |
|---|---|---|
| Diameter tolerance | Meget stram på tværs af alle diametre | Spænd kun på passende overflader; tillade større tolerance på ikke-parrende diametre |
| Runout / koncentricitet | Anmodet "just in case" | Angiv kun, hvis delen roterer, forsegler eller justeres; definere datum og målemetode |
| Overfladefinish (Ra) | Lav Ra overalt | Påfør Ra-mål på leje-/forseglingsoverflader; standard finish er fint andre steder |
| Inspektionsplan | 100 % inspektion underforstået, men ikke angivet | Angiv prøveudtagningsplan, målemetode, og hvad der kræver fuld inspektion |
| Første artikel | Antages valgfrit | Brug godkendelse fra første artikel til nye dele for at låse forventningerne tidligt |
Målejustering betyder lige så meget som bearbejdning. Hvis leverandøren måler en diameter på den ene måde, og du måler på en anden måde (anden temperatur, anden metode, anden referenceflade), kan du ende i en tvist, selvom begge parter har handlet i god tro. For kritiske dele skal du aftale bekræftelsesmetoden på forhånd.
Materialer og finish, der normalt fungerer godt
Materialevalg påvirker bearbejdelighed, pris, styrke, korrosionsbestandighed og finishkvalitet. Nedenfor er almindelige muligheder, købere vælger for drejede komponenter.
| Materiale | Hvorfor købere vælger det | Noter til drejning |
|---|---|---|
| Aluminium (forskellige kvaliteter) | Let, god korrosionsbestandighed, omkostningseffektiv | Stor bearbejdelighed; overveje anodisering for slid/korrosion |
| Rustfrit stål | Korrosionsbestandighed, holdbarhed | Kan være langsommere at bearbejde; definere finishkrav på funktionelle overflader |
| Kulstofstål | Styrke og omkostningsbalance | Kan have brug for belægning/belægning; afklare korrosionsforventninger |
| Messing | Ledningsevne, bearbejdelighed, udseende | Fremragende til gevind og fittings; kontrollere overholdelsesbehov for dit marked |
| Teknisk plast | Letvægts, isolering, kemisk resistens | Termisk ekspansion har betydning; definere målebetingelser og tolerancer nøje |
- Afslutningstip:Hvis du har brug for plettering, anodisering eller varmebehandling, diskuter dimensionspåvirkning. Nogle finish tilføjer tykkelse; nogle processer kan introducere mindre forvrængning.
- Emballage tip:For kosmetiske overflader, anmod om beskyttende emballage for at undgå transportridser.
Kvalitetskontrol og dokumentation, du kan bede om
En stærk leverandør "gør ikke bare delen" - de gør din acceptproces nem. Hvis dit projekt er høj-satses, kan du anmode om dokumentation, der reducerer downstream-risikoen.
- Materiale certificering:Bekræfter karakter og sporbarhed.
- Første artikelinspektionsrapport:Validerer kritiske dimensioner før fuld produktion.
- Optegnelser om igangværende inspektion:Demonstrerer processtabilitet under kørslen.
- Trådmålingsrekorder:Især til sikkerhedskritiske eller højvolumen gevinddele.
- Bekræftelse af overfladefinish:Hvis Ra virkelig er funktionel, så spørg, hvordan den måles.
- Skift kontrolbemærkninger:Dokumenterede godkendelser, hvis værktøj, materialeparti eller procesrute ændres.
Du behøver ikke alle disse til hver del. Brug dokumentation, hvor den beskytter dig: nye designs, kritiske samlinger, regulerede industrier eller store mængder produktion, hvor omarbejdelse er dyrt.
Sådan vælger du en drejeleverandør uden at gætte
At vælge en leverandør er nemmere, når du evaluerer, hvordan de tænker, ikke kun hvad de lover. Her er praktiske signaler, du skal kigge efter under dine første samtaler:
- De stiller opklarende spørgsmål:om funktion, kritiske funktioner og inspektion – ikke kun kvantitet.
- De tilbyder designfeedback:at reducere omkostningerne eller forbedre fremstillingsevnen uden at ændre funktion.
- De forklarer procesruten:drejning, sekundære operationer, efterbehandling, inspektion og pakning.
- De diskuterer risiko tidligt:materialegennemløbstider, specialværktøj, overfladefinishbegrænsninger eller snævre tolerance-hotspots.
- De kan skalere:prototyper og produktion med en ensartet metode til revisionskontrol.
Et pålideligt partnerskab føles "kedeligt" på den bedste måde: Færre overraskelser, færre spørgsmål på sent stadium og færre argumenter om accept.
En praktisk RFQ-skabelon, du kan kopiere
Hvis du ønsker mere konsekvente tilbud og færre opfølgende e-mails, skal du inkludere følgende i din anmodning:
- Delnavn og revision:Inkluder revisionsbogstav/nummer og dato.
- Filer:PDF-tegning + STEP-model.
- Mængde og prognose:Prototype-antal, første batch og estimeret årligt forbrug.
- Materiale:Karakter/spec + om udskiftninger er tilladt.
- Kritiske dimensioner:Identificer de funktioner, der driver pasform/funktion.
- Tolerance tilgang:Hvor snævre tolerancer virkelig er påkrævet; standardtolerancer andre steder.
- Krav til finish:Mål for overfladefinish kun på relevante overflader; eventuelle kosmetiske behov.
- Sekundære processer:Varmebehandle, anodisere, plettering, passivering, mærkning, rengøring.
- Forventninger til inspektion:Første artikel, prøveudtagningsplan, målinger og rapporteringsformat.
- Emballagekrav:Bulk kontra individuelt beskyttede mærkningsbehov.
Dette niveau af klarhed reducerer normalt tilbudstiden, forbedrer priskonsistensen og hjælper dig med at sammenligne leverandører baseret på de samme antagelser.
FAQ
Q:Hvilken slags dele har størst gavn af CNC-drejning?
EN:Dele med cylindrisk geometri - aksler, bøsninger, bøsninger, gevindforbindelser, stifter, afstandsstykker - især når koncentricitet, rundhed eller repeterbarhed på tværs af batcher har betydning.
Q:Hvorfor citerer to leverandører den samme tegning så forskelligt?
EN:De kan antage forskellige tolerancer, inspektionsintensitet, opsætningsstrategi, værktøjsbehov eller efterbehandlingsruter. En standardiseret RFQ, der definerer kritiske funktioner og verifikationsforventninger, gør priserne langt mere sammenlignelige.
Q:Skal jeg kræve snævre tolerancer på alle dimensioner for at være sikker?
EN:Normalt nej. Snævre tolerancer øger bearbejdningstiden og inspektionsomkostningerne. Anvend kun stram kontrol til funktionelle tilpasninger og justeringsfunktioner; slække på ikke-kritiske dimensioner for at reducere omkostningerne og samtidig bevare ydeevnen.
Q:Hvordan kan jeg undgå trådproblemer?
EN:Angiv gevindstandard og -klasse, afklar om belægning/belægning er påført, og aftal gaging (GO/NO-GO). Hvis tråden er kritisk, skal du anmode om verifikationsoptegnelser eller godkendelse af første artikel.
Q:Hvad skal jeg gøre, hvis overfladefinish har betydning for tætning eller leje?
EN:Sæt et overfladefinishmål (Ra) på de specifikke overflader, ikke hele delen, og bekræft, hvordan leverandøren måler det. Dette holder omkostningerne under kontrol, samtidig med at funktionen beskyttes.
Q:Hvordan reducerer jeg gennemløbstiden for drejede dele?
EN:Giv komplette filer, marker kritiske funktioner tydeligt, undgå unødvendige snævre tolerancer, og diskuter materialetilgængelighed og sekundære processer tidligt. At godkende en første artikel hurtigt forhindrer også produktionspauser.
Afsluttende noter
Når det er gjort rigtigt,CNC drejninger ikke kun en bearbejdningsmulighed – det er et forudsigeligt produktionssystem. De bedste resultater kommer fra tilpasning: klare funktionelle krav, realistiske tolerancer, aftalte inspektionsmetoder og en leverandør, der kommunikerer som en produktionspartner.
Hvis du vil have et team, der kan gennemgå dine tegninger, foreslå fremstillingsmæssige forbedringer og understøtte både prototyper og produktionskørsler,Shenzhen Honmor Precision Technology Co., Ltd.er klar til at hjælpe. Fortæl os din applikation, mængde, materiale og kritiske funktioner – såkontakt osfor at få et tilbud og praktisk feedback, du kan bruge med det samme.
Relaterede nyheder
- Hvad gør komplekse 5-aksede CNC-bearbejdningsdele til rygraden i avanceret fremstilling?
- Hvorfor højtolerance drejede dele af titan er rygraden i rumfart og medicinsk innovation?
- Hvorfor er 5-aksede CNC-bearbejdede autodele det smarte valg til komplekse bilkomponenter?
- Hvorfor er CNC-aluminiumsdrejede dele den foretrukne løsning til lette, højpræcisionskomponenter?
- Kan hurtige 3D-printede prototyper virkelig accelerere din F&U og reducere omkostningerne?
- CNC-prototype-metalkomponenter: Hvorfor er de vigtige for dit næste projekt
Efterlad mig en besked